Материал: Теория и практика машиностроительного оборудования. Пачевский В.М
станков с ЧПУ, как наиболее соответствующих требованиям оптимального использования данных инструментов. Однако не все станки с ЧПУ имеют технические характеристики удовлетворяющие оптимальные значения жесткости, скорости резания, кинематической точности, мощности главного привода и привода подач. Высокие скорости резания приводят к повышению температуры резания и ухудшению формирования стружки, значительно усложняется процесс дробления и удаления стружки. Требуется более надежная защита, как станка, так и работающего на нем. Часто эти факторы препятствуют автоматизации конкретной операции.
Инструменты с режущей керамикой и современные станки с ЧПУ и “обрабатывающие центры” позволяют во многих случаях обработки увеличить скорость резания и фактическую производительность. При этом экономический эффект может быть значительно повышен, если помимо сокращения основного времени будет сокращено и вспомогательное время.
Воронежский государственный технический университет
УДК 621.9.06-114-529.1
ДЕМПФИРУЮЩИЕ БОРШТАНГИ ВТОРОГО ПОКОЛЕНИЯ
В.Т. Трофимов, В.В. Трофимов, Ю.В. Трофимов
Выпускаемые в настоящее время ведущими станкопроизводителями прецизионные расточные станки и обрабатывающие центры обладают высокой скоростью вращения шпинделя до 40 000 об/мин. Такая динамика требует применения соответствующих инструментальных конструкций, демпфирующих уменьшение жесткости при возникновении резонансных частот колебаний.
Нами проводились исследования процесса демпфирования при оптимизации геометрических параметров конструкций борштанг и посредством гидравлического SQUEEZE-фильтра (СФ).
Наблюдаемое повышение жесткости в зоне резонансных колебаний для геометрически оптимированной борштанги составляет 36-
38%. Для усиленных конструкций борштанг жесткость увеличивается в 1,8-2,2 раза.
Конструкции борштанг с СФ отличаются от традиционных тем, что полость между корпусом борштанги и инструментальным конусом заполняется жидкостью . Это приводит к некоторой потере статической жесткости, однако возникновении динамических нагрузок такая конструкции начинает активное демпфирование перемещения режущей кромки. Увеличение жесткости в области наиболее характерных частот 200-600 Гц составляет до 3-8 раз.
Наличие в конструкции таких борштанг пружинной мембраны
иполости для масла, которые составляют СФ и обеспечивают условия возникновения эффекта squeeze-ленты, потребовали проведения большого количества экспериментов для оптимизации конструкции борштанг. Были исследованы различные конструкции лобовых пружинных мембран, свободно подвешенных депфирующих элементов
иварианты их соединения с корпусом борштанги, влияние геометрических характеристик гидрополостей на активизацию демпфирования масляной squzee-ленты, влияние вязкости масла на демпфирующую способность.
Было установлено, что пружинная мембрана должна иметь сферическую форму со внутренним радиусом близким к радиусу корпуса. При этом достигается уменьшение статической жесткости не более чем на 20%. Гидрополости должны иметь прямоугольное сечение шириной 1-2 мм и глубиной 0,2-0,4 мм. Исследованные жидкости имели вязкость в пределах 25-1000 сСт. Наиболее оптимальная вязкость определена в диапазоне 25-100 сСт.
Геометрически оптимированные борштанги и конструкции с СФ опробованы на различных моделях оборудования. Отмечено улучшение условий резания, снижение высоты микронеровностей, уменьшение вибраций при выполнении предварительных переходов.
Стоимость демпфирующих борштанг превышает стоимость традиционных не более чем на 17-21%, однако большая производительность обработки и улучшение ее качества позволяет окупить разницу в стоимости в течение 90-120 рабочих часов.
Воронежский государственный технический университет
УДК 621.9.047.7
МАТЕМАТИЧЕСКОЕ ОБЕСПЕЧЕНИЕ РАСЧЕТА РАБОЧИХ ПАРАМЕТРОВ ПРОЦЕССА КОМБИНИРОВАННОЙ ОБРАБОТКИ
В.В. Трофимов, В.Т.Трофимов, Ю.В.Трофимов
Получение сверхглубоких отверстий и пазов в различных материалах посредством комбинированной обработки металлической арматуры требует предварительного задания оптимальных режимов. Повышенные требования к расчету рабочих параметров определяются закрытой конструкцией обрабатываемой ячейки и сложностью исправления брака.
Авторами разработаны алгоритмы расчета рабочих режимов комбинированной обработки при различной интенсивности ультразвукового поля, которые позволяют получить заключение для технолога об эффективности обработки.
Наиболее сложной задачей при создании математического обеспечения являлось создание расчетных уравнений изменения плотности тока. В исследованном случае помимо величины тока в ячейке контролируемой характеристикой оставалось только время процесса. Наши эксперименты показали, что моделирование процесса по этим параметрам практически не дает возможности разработки надежных алгоритмов, которые могут быть применены в реальных условиях производства. Поэтому решение задачи проводилось путем использования параболического дифференциального уравнения второго порядка (уравнение теплопроводности) с разработкой оригинального анодного коэффициента. Его получение позволило впервые произвести расчет перемещения анодной границы в условиях нестационарного процесса.
Алгоритм расчета режимов комбинированной обработки включает блок исходных данных: начальный межэлектродный зазор, физические характеристики заготовки и арматуры, нормальную
электропроводность электролита, кавитационные параметры поля. Затем по величине рабочей частоты определяется диаметр газовой каверны в зоне развитой кавитации. При превышении ее номинального диаметра над диаметром обрабатываемого отверстия следует изменить параметры ультразвукового поля и повторить предшествующие расчеты. После этого производится расчет интенсивности ультразвукового воздействия на зону обработки. Далее определяют величину суммарного давления в зоне растворения, влияющего на интенсивность массопереноса и величину предельной плотности тока. Затем производится расчет предельной плотности тока, глубины обработки, скорости обработки и времени. После этого результаты выводятся на печать.
Для схемы обработки с локализацией ультразвукового воздействия в пределах зоны растворения разработан более сложный алгоритм. Он содержит блоки сравнения интенсивности ультразвукового поля и прочности материала заготовки, блок расчета изменения электропроводности в зависимости от частоты и интенсивности колебаний. В остальных элементах общая схема определения рабочих режимов комбинированной обработки сходна с алгоритмом описанным выше.
Воспроизводимость модельных и экспериментальных величин характеризуется довольно высокой сходимостью, в пределах 5-7%. На наш взгляд это объясняется эффективным воздействием на процесс анодного растворения ультразвукового поля.
Воронежский государственный технический университет
УДК 621.914
МОДЕЛИРОВАНИЕ ПРОЦЕССА МНОГОИНСТРУМЕНИТАЛЬНОЙ ОБРАБОТКИ НА ФРЕЗЕРНЫХ СТАНКАХ
Ю.М. Данилов
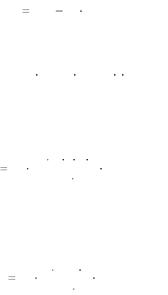
Приводятся математические модели процесса многоинструментального фрезерования
Для быстрого расчета на ЭВМ необходимо иметь математические модели процесса многоинструментального фрезерования.
Подача на зуб фрезы в зависимости от твердости стали и глубины резания
Sz |
А1 |
C1 |
t |
|
|
НВ |
(1) |
||||
|
|
. |
Скорость резания
VТ = A1 + В t + C2 Sz + F t Sz |
(2) |
Мощность резания для торцовых и дисковых двухсторонних
фрез
N |
рез С3 |
Sz |
V t z в |
KN |
|
|
|
1000 d |
, |
(3) |
|||
|
|
|
|
|||
|
|
|
|
|
Для дисковых трехсторонних, цилиндрических, концевых (для обработки плоскостей), радиусных, прорезных и угловых фрез
|
|
V в2 |
z |
|
|
|
N рез |
C4 |
max |
|
KN |
|
|
1000 d |
|
, |
(4) |
|||
|
|
|
|
|||
|
|
|
|
|
Определены коэффициенты на условия обработки при многоинструментальном фрезеровании деталей из стали
Воронежский государственный технический университет
УДК 621.9.047.