Материал: 1116
табл. 4 (см. прил. 1), по данным которой строится график функции теоретического распределения (см. рис. 4).
Затем для каждого интервала определяется модуль разницы между эмпирической и теоретической функциями распределения D = [FЭ(х) – FT(х) и выбирается его наибольшее значение (max D), по которому рассчитывается величина max D
 N . По вычисленному значению находится (прил. 4) критерий согласия Колмогорова Р( ) – вероятность того, что за счет случайных причин максимальное расхождение между FЭ(х) и FТ(х) будет не меньше, чем фактически наблюдаемое.
Вывод о том, что распределение погрешностей установки резца на размер Х подчиняется или не подчиняется предполагаемому теоретическому закону, делается из следующих соображений. Если вероятность Р( ) весьма мала [Р( ) < 0,05], гипотезу о том, что распределение случайной величины погрешностей хi подчиняется закону FТ(х), следует отвергнуть как неправдоподобную. При Р( )> 0,05 эта гипотеза принимается и можно заключить, что предполагаемое теоретическое распределение соответствует эмпирическому.
6.6. Интервальная оценка точности установки резца
Если эмпирическая функция распределения согласуется с предполагаемой теоретической, то представляется возможность оценить точность установки резца на размер Х по закономерностям, справедливым для данного теоретического закона. Важным показателем точности установки резца на размер является предельная погрешность lim , которая при распределении случайных погрешностей по нормальному закону определяется по формуле
lim t ,.к,
где t . – критерий Стьюдента для уровня значимости и числа степеней
свободы к = N – 1. |
t . = 3, что |
Из практических соображений принимают |
соответствует доверительной вероятности 0,997. Это основано на следующем правиле: если случайная величина имеет нормальное распределение, то отклонение этой величины от математического ожидания по абсолютной величине не превосходит утроенного среднего квадратического отклонения.
Зная lim станка при действующих в данный момент условиях, можно указать доверительный интервал (показатель точности), в котором будет находиться погрешность установки резца на размер хmin xi xmax .
Нижняя граница этого интервала xmin х lim 10 3мм; верхняя –
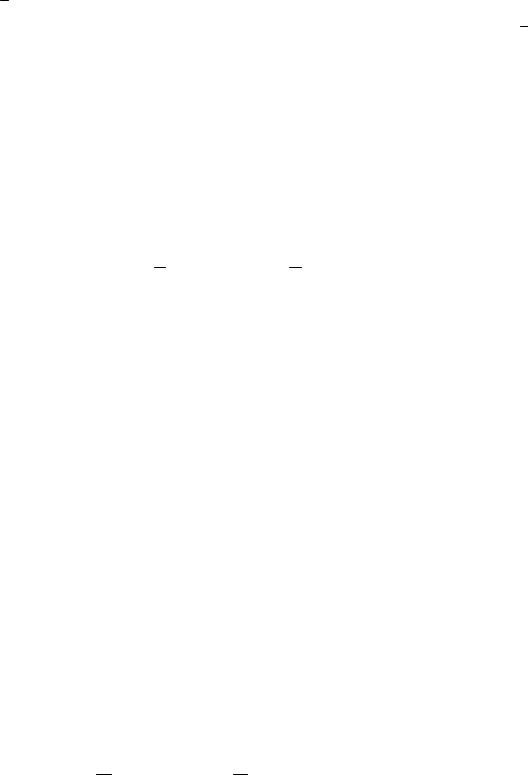
xmax х lim 10 3, мм. Для геометрической интерпретации 99,7%-й
доверительной области вычисленные значения |
xmin , хmax (а также |
х |
) |
необходимо нанести на график эмпирической и теоретической функций распределения погрешностей (в мкм). Сравнить полученный доверительный интервал с интервалом, указанным на рис. 4, и дать характеристику точности установки резца на размер Х мм (полученный интервал больше или меньше, указанного на рис.4).
Интервал рассеивания погрешности хi позволяет определить интервал рассеивания размера Х установки инструмента (см. рис.1). В нашем случае с вероятностью 0,997 можно заключить, что оцениваемая величина размера установки резца будет находиться внутри доверительного интервала:
(Х хmin ) X Х xmax .
6.7. Определение вероятности установки резца на заданный размер
Результаты проведенного исследования (а именно: вычисленные числовые характеристики эмпирического распределения, доказанный закон распределения погрешностей установки резца, определенный доверительного интервал размера установки) позволяют определить вероятность установки резца на заданный размер. Допустим, необходимо
определить вероятность установки резца на размер Х 00,,004002мм на данном
станке при действующих в момент эксперимента условиях. Эта вероятность будет условно характеризовать собой получение возможного количества годных деталей и определится величиной заштрихованной площади под кривой нормального распределения, заключенной между ординатами, соответствующими указанным допускам на размер (см.
рис.1).
Вероятность того, что значения случайных отклонений от размера Х мм, подчиняющихся нормальному закону распределения, будут находиться в пределах от -0,002 до +0,004 мм, может быть определена
следующим образом:
Р Х 0,002 X X 0,004 Ф t2 Ф t1 ,
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
3 |
|
|
|
|
0,002 |
х 10 |
|
|
|
0,004 х |
10 |
|
|||||||||
где Ф t |
Ф |
|
|
; |
Ф t |
2 |
Ф |
|
|
; |
|||||||
|
|
3 |
|
|
|
3 |
|
||||||||||
1 |
|
|
10 |
|
|
|
|
|
10 |
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
Ф t – функция Лапласа (прил.3). Необходимо помнить, что функция Лапласа нечетная, т.е. Ф t Ф t .
7. ОФОРМЛЕНИЕ ОТЧЕТА О РАБОТЕ
Отчет о работе оформляется в последовательности выполнения рабочего задания на специальных бланках, выдаваемых в начале занятия (при отсутствии их – на листах писчей бумаги по форме прил.1). Все расчеты приводятся в нем в виде таблиц. Особое внимание должно быть уделено построению графических зависимостей, ибо они являются наглядным результатом, графическим ответом на вопросы, поставленные на решение в данной работе.
В выводах следует указать, подчиняется или нет распределение погрешностей установки резца нормальному закону и дать характеристику точности установки на размер при данных условиях. Здесь же приводится
заключение о величине вероятности установки |
резца на размер |
||
Х |
0,002 |
мм (возможности получения годных деталей). |
|
|
0,004 |
|
|
Отчет в целом должен быть составлен таким образом, чтобы для понимания содержания и результатов проведенной работы не требовалось дополнительных устных пояснений. Завершающий этап работы – ответы (в письменной или устной форме) на контрольные вопросы, указанные преподавателем.
Контрольные вопросы
1.Что понимается под точностью установки инструмента на размер и от чего она зависит?
2.Какими законами может характеризоваться рассеивание случайных величин?
3. Что такое эмпирическая частота, частость, объем выборки?
4.От каких параметров зависит нормальный закон распределения и что они собой представляют?
5.Для чего необходимо выравнивание эмпирического распределения и в чем оно заключается?
6.Зачем и по каким критериям производится проверка согласия теоретического распределения с эмпирическим?
7.Что характеризует собой предельная погрешность при установке резца на размер Х мм?
8. Какие показатели характеризуют точность установки инструмента на размер в данной работе?
9.Объясните полученную Вами величину вероятности установки резца на заданный размер.
Библиографический список
1.Вентцель Е.С., Овчаров Л.А. Теория случайных процессов и её инженерные приложения. – М.: Высшая школа, 2000. – 383 с.
2.Гмурман В.Е. Руководство к решению задач по теории вероятностей и математической статистике: Учеб. пособие. – М.: Высшая школа, 2003. – 404 с.
3.Колмогоров А.Н. Теория вероятностей и математическая статистика. – М.:
Наука, 1986. – 534 с.
4.Колкер Я.Д. Математический анализ точности механической обработки деталей. – Киев: Техника, 1976. – 200 с.
5.Математическая статистика: Учебник для втузов /В.Б. Горяинов, И.В.Павлов, Г.М.Цветкова и др. –М.: МГТУ, 2001. – 424 с.
6.Микулик И.А., Рейзина Г.Н. Решение технических задач по теории вероятностей и математической статистике: Справ. пособие. – Минск: Высшая школа, 1991. – 164 с.
7.Смирнов Н.В., Дунин-Барковский И.В. Курс теории вероятности и математической статистики для технических приложений. – М.: Наука, 1969. – 511 с.
Приложение 1
Форма оформления отчета по лабораторной работе
ИССЛЕДОВАНИЕ ТОЧНОСТИ УСТАНОВКИ ИНСТРУМЕНТА НА РАЗМЕР
1.ЦЕЛЬ ИССЛЕДОВАНИЯ: ознакомиться с регистрацией, обработкой и анализом экспериментальных данных методами математической статистики; произвести интервальную оценку точности и определить вероятность установки инструмента на заданный размер.
2.РАБОЧЕЕ ЗАДАНИЕ: определить вероятность установки резца по лимбу поперечной подачи суппорта на размер Х 00,,002004 мм на станке
модели 1К62Д при действующих в данный момент условиях (техническом состоянии станка и инструмента, опыта «станочника»).
3. РЕЗУЛЬТАТЫ ИЗМЕРЕНИЙ И ИХ ГРАФИЧЕСКАЯ ИНТЕРПРЕТАЦИЯ
|
|
|
Интервальный вариационный ряд |
Таблица 1 |
|||
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
Интервал |
|
|
|
Эмпирическая |
|
наблюдаемого |
|
Показания миниметра в данном |
частота, |
|
|||
|
отклонения |
|
i |
|
|||
|
|
|
интервале ni |
|
|||
знак |
|
границы, мкм |
|
|
mэ ni |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
1 |
|
|
|
12-10 |
|
|
|
|
|
|
|
… |
|
|
|
|
|
– |
|
6-4 |
//// |
// |
|
7 |
|
|
4-2 |
//// |
//// |
/// |
13 |
|
|
|
|
|
|||||
|
|
2-0 |
//// |
//// |
//// //// //// |
24 |
|
|
|
0-2 |
|
|
|
|
|
|
|
2-4 |
|
|
|
|
|
+ |
|
4-6 |
|
|
|
|
|
|
… |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
10-12 |
|
|
|
|
|
|
|
|
|
|
|
N = 200 |
|